


Bir koordinat ölçüm makinesi, tam koordinat çerçevesini oluşturmak için iki set veri sistemine dayanır. Bunlardan biri doğrusal ölçekler ve hareketli çerçevelerden oluşan hareket verisidir. Diğeri ise parçaları taşıyan ve ölçülen bileşenlerle doğrudan temas kuran iş parçasını destekleyen veridir. Birçok ekipman üreticisi ağırlıklı olarak üç eksenli hareketli çerçevenin geometrik kalibrasyonuna odaklanmakta ancak iş parçası tablasının yüzey kalitesinin ölçüm sonuçlarını doğrudan etkilediğini gözden kaçırmaktadır. Makine hareketinin tüm geometrik göstergeleri spesifikasyonları karşılasa bile, destek tablasının eşit olmayan düzlüğü veya hafif deformasyonu, iş parçalarının çok az eğilmesine ve konum kaymasına neden olacak ve yazılım telafisi ile giderilemeyecek sistematik hatalara neden olacaktır. Çok aşamalı, ultra hassas üst üste bindirilmiş granit tezgahlar, iş parçasının duruşunu gerçek ve sabit bir geometrik düzlemde kilitleyerek CMM metrolojisi için sağlam bir temel oluşturur.
Kabaca işlenmiş taş plakalar yalnızca yaklaşık düzlük elde edebilir ve iş parçası verileri için katı metroloji gereksinimlerini karşılayamaz. Kaba zemin yüzeylerinde düzensiz dalgalanmalar, iş parçalarının kısmi alanlarının tablanın üzerinde asılı kalmasına neden olur. Prob teması anında, iş parçası çok az kayarak her nokta yakalama sırasında tutarsız bir duruş oluşturabilir ve tekrarlanan ölçümlerde veri dağılımını artırabilir. Yüksek hassasiyetli alıştırmanın özü, tam tabla düzlük hatasını mikron altı seviyeye indiren, elle eşleşen alıştırma ile birleştirilmiş bölümlü aşamalı taşlamada yatmaktadır. İş parçası tabanı ile referans yüzeyi arasındaki geniş alanlı temas, asılı destek noktalarını ortadan kaldırır. Düzgün montaj, iş parçası konumlandırma duruşunun prob dokunuşu altında değişmeden kalmasını sağlar, böylece iş parçası verisine dayalı yükseklik, paralellik ve konum toleransı ölçümleri güvenilir okumalar sağlar. UNPARALLELED® granit tezgahların alıştırılması sabit sıcaklıkta, titreşim yalıtımlı atölyelerde gerçekleştirilir. Kaba işlemenin ardından uzun statik gerilim giderme sağlanır. Aşındırıcı tane boyutu, mekanik taşlamadan kaynaklanan sistematik artık hataları düzeltmek için adım adım iyileştirilir ve ani yerel yükseklik değişiklikleri olmadan tüm tabla boyunca eşit düzlük sağlanır.
İş parçası verisinin stabilitesi yalnızca statik düzlük okumalarına değil aynı zamanda yük altındaki deformasyona da bağlıdır. Ağır kalıplar veya havacılık yapısal parçaları tabla üzerinde durduğunda yükler aşağıya doğru aktarılır ve sertlik veya destek düzeni yetersizse girintilere neden olabilir. Alıştırma sırasında çok noktalı destek simülasyonu, farklı iş parçası yükleri altında kendi ağırlık deformasyonunu tahmin etmek için eş zamanlı olarak çalışır ve alıştırma iş akışında ön telafiye olanak tanır. Yoğunluğu 3100kg/m³'e ulaşan granit, yüksek sertlik sağlar ve plastik deformasyona karşı direnç gösterir. Ultra hassas alıştırılmış çalışma yüzeyleri, yük altında yalnızca minimum düzeyde elastik deformasyon oluşturur ve boşaltma sonrasında tamamen iyileşir. Dökme demir platformların aksine, granit uzun süreli yükleme sonrasında kademeli plastik girintilere maruz kalmayacaktır. İş parçası veri geometrisi, tekrarlanan yükleme ve boşaltma sonrasında sabit kalır, dolayısıyla sürekli denetim, iş parçası koordinat sistemlerinin sık sık yeniden kurulmasını gerektirmez.
Titreşim iletimi, muayene odalarında kolayca gözden kaçan bir faktördür. Zemin titreşimi, hava pompasının başlatılması ve bitişik ekipmanın çalışması tabla boyunca iş parçasının üzerine yayılır. İş parçası desteklerinin zayıf sertliği ve düşük sönümlemesi, iş parçalarının titreşim nedeniyle hafifçe sallanmasına ve gürültünün koordinat okumalarına karışmasına olanak tanır. Yoğun üst üste bindirilmiş granit tezgahlar, yüksek frekanslı mikro titreşimi hızlı bir şekilde absorbe etmek ve iş parçası ile tabla arasındaki titreşim transferini bastırmak için mineral tanecik sınırlarından gelen doğal sönümlemeden yararlanır. İş parçaları alıştırılmış yüzeye tamamen oturduğunda, iş parçası ve tabla entegre bir titreşim sönümleme tertibatı oluşturur. Prob temasından kaynaklanan darbe titreşimi hızla azalır ve nokta örneklemesi sırasında rastgele hataları azaltır. Bu stabilite avantajı özellikle ultra ince yarı iletken parçalar ve titreşime karşı oldukça hassas olan optik lensler için belirgindir.
Tabla verilerinin tutarlılığı, pim deliklerinin ve fikstür oluklarının yerinin belirlenmesinde işbirlikçi işlemeye kadar uzanır. Ana referans düzlemi için aynı alıştırma döngüsünde, yerleştirme delikleri ve fikstür yuvaları eşzamanlı olarak tamamlanır, böylece tüm fikstür konumlandırma özellikleri aynı referans düzleminden kaynaklanır. Birçok sıradan tablo yalnızca üst yüzeyi taşlarken, delikler ve veri yüzeyleri ayrı ayrı işlenir ve veri dönüştürme hatalarına neden olur. Fikstür montajından sonra, konumlandırma özellikleri ile iş parçasını destekleyen düzlemler arasında yanlış hizalama meydana gelir ve bağlama sırasında iş parçaları eğilir. Entegre alıştırma, fikstür yerleştirme yüzeylerini ve iş parçası taşıyan yüzeyleri birleşik geometrik ilişkiler altında hizalar. Kütle denetiminde iş parçası konumlandırması oldukça tekrarlanabilir olup, koordinat kurulumunu hızlandırır ve tekrarlanan bağlamanın neden olduğu veri sapmasını azaltır. Yüzey gözeneklerini kapatmak, toz ve eser miktarda soğutucudan kaynaklanan erozyonu azaltmak ve referans hassasiyetinin hizmet ömrünü uzatmak için gerektiğinde vakumlu emprenye uygulanabilir.
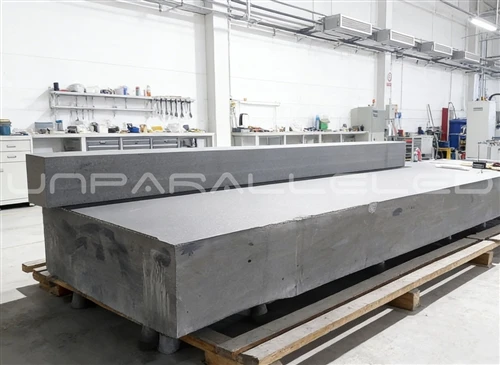
Metroloji atölyelerinde yaygın bir yanılgı: fikstür ayar sacları tezgahtaki kusurları telafi edebilir. Şimler yalnızca yerel yükseklik ayarı yapar ve tüm tablanın büyük ölçekli düzlük sapmasını düzeltemez. Şimler kalınlık hataları taşır ve birden fazla şimin istiflenmesi sapmaları biriktirirken destek noktalarını azaltır ve stabiliteyi zayıflatır. Yüksek hassasiyetli üst üste bindirilmiş granit masa tablaları sürekli ve eksiksiz bir referans düzlemi sağlar. İş parçaları doğrudan yerleştirilebilir veya basit fikstürlerle donatılabilir, böylece ara transfer verileri azaltılır ve hata yayılma zincirleri kırılır. Tam metroloji raporları her tabloyla birlikte teslim edilir. Lazer interferometreler ve yüksek hassasiyetli elektronik seviyeler, tüm alanın düzlüğünü denetler ve fabrikada uygun kabul ve periyodik yeniden kalibrasyon için tüm ölçüm değerleri ulusal metroloji enstitülerine göre izlenebilir.
Malzeme seçimi için tamamen granit masa tablaları çoğu yüksek hassasiyetli CMM'ye uygundur. Özel hafiflik gereksinimleri için seramik veya kompozit yapılar benimsenebilir, ancak iş parçası taşıyan referans yüzeyi, parça konumlandırma için temel geometrik veriyi güvence altına almak üzere yine de ultra hassas granit alıştırma teknolojisini kullanır. UNPARALLELED Group, çok malzemeli ultra hassas bileşen üretim yetenekleriyle, alıştırılmış tezgahları CMM hareket aralığına, iş parçası yüküne ve hassas kaliteye göre özelleştirir. İş parçası yerleşimi için geometrik verileri stabilize eder ve CMM'nin tüm koordinat okumalarının güvenilir destekleyici referanslar üzerine kurulmasını sağlar.